Nachricht
Heim / Nachricht / Branchennachrichten / Herstellung von Polyesterfasern: Anwendungen, Auswahlkriterien und praktische Anleitungen


Herstellung von Polyesterfasern: Anwendungen, Auswahlkriterien und praktische Anleitungen
Oct 14,2026
Was ist Tex in Textilien? Die lineare Dichteeinheit, die jeder Käufer kennen muss
Oct 07,2026
Erklärte Sofastoffmaterialien: So vergleichen Sie Haltbarkeit, Webarten und Kosten
Sep 30,2026
Vliesstoffe erklärt: Wie sich gebundene Stoffe von gewebten und gestrickten Textilien unterscheiden
Sep 23,2026
Erklärung des Spandex-Materials: Dehneigenschaften, Mischungsverhältnisse und Mühlenpraxis
Sep 09,2026Bei Polyesterfasern handelt es sich um Polyethylenterephthalat (PET), ein Kondensationspolymer aus zwei petrochemischen Monomeren: gereinigte Terephthalsäure (PTA) und Monoethylenglykol (MEG).
Einige ältere Linien verwenden immer noch Dimethylterephthalat (DMT) anstelle von PTA. Das resultierende Polymer ist identisch, aber bei der DMT-Route entsteht Methanol als Nebenprodukt, weshalb moderne Faserfabriken PTA bevorzugen, das während des Veresterungsschritts nur Wasser produziert.
PET in Faserqualität wird durch die Grenzviskosität (IV) definiert, die normalerweise 0,60 bis 0,70 dL/g beträgt. Harz über 0,72 dL/g ist steifer und besser für die Flaschenqualität geeignet, während unter 0,55 dL/g die Schmelze zu Filamenten versponnen wird, die zu schwach sind, um zuverlässig gezogen zu werden.
Vor dem Spinnen werden Zusatzstoffe hinzugefügt: Titandioxid sorgt für halbmatten oder völlig matten Glanz, Masterbatche sorgen für Spinnfärbung und Wärmestabilisatoren schützen das Polymer beim Hochtemperaturziehen.
Eine weniger verbreitete Variante, Polycyclohexylendimethylenterephthalat (PCDT), verwendet ein anderes Glykol und bietet eine bessere Widerstandsfähigkeit für Polstergarne. Mehr als 95 % der weltweit produzierten Polyesterfasern sind PET, daher beginnt und endet der hier beschriebene Prozess mit diesem Polymer.
Die Polymerisation findet vor dem Spinnen statt und die Konsistenz dieser Phase bestimmt alles, was folgt.
MEG und PTA reagieren zunächst bei 190 bis 230 °C unter Druck zu Bis(2-hydroxyethyl)terephthalat, einem niedermolekularen Zwischenprodukt. Die zweite Stufe läuft bei 260 bis 280 °C unter nahezu Vakuum, während überschüssiges MEG abdestilliert wird und die Polymerketten wachsen. Antimon-, Titan- oder Germaniumverbindungen katalysieren die Reaktion und der Prozess stoppt, wenn die Schmelze den Ziel-IV erreicht.
Anschließend wird geschmolzenes PET zu Strängen extrudiert, in gekühltem Wasser abgekühlt und in etwa 3 bis 4 mm große Chips zerkleinert. Die Späne werden kristallisiert und auf einen Feuchtigkeitsgehalt von unter 30 ppm getrocknet, bevor sie wieder geschmolzen werden können. Wasser greift PET bei Spinntemperatur an und spaltet die Molekülkette, sodass ein nasser Splitter ein schwaches Filament bedeutet.
Beim Schmelzspinnen werden getrocknete PET-Chips in einem ununterbrochenen Arbeitsgang in Endlosfilamente umgewandelt und ist der schnellste Schritt in der gesamten Kette.
Die Aufnahmegeschwindigkeit ist der Haupthebel: Eine höhere Geschwindigkeit prägt dem Filament eine stärkere molekulare Orientierung ein, was das später benötigte Streckverhältnis verringert und ein Garn mit einem anderen Schrumpfprofil erzeugt.
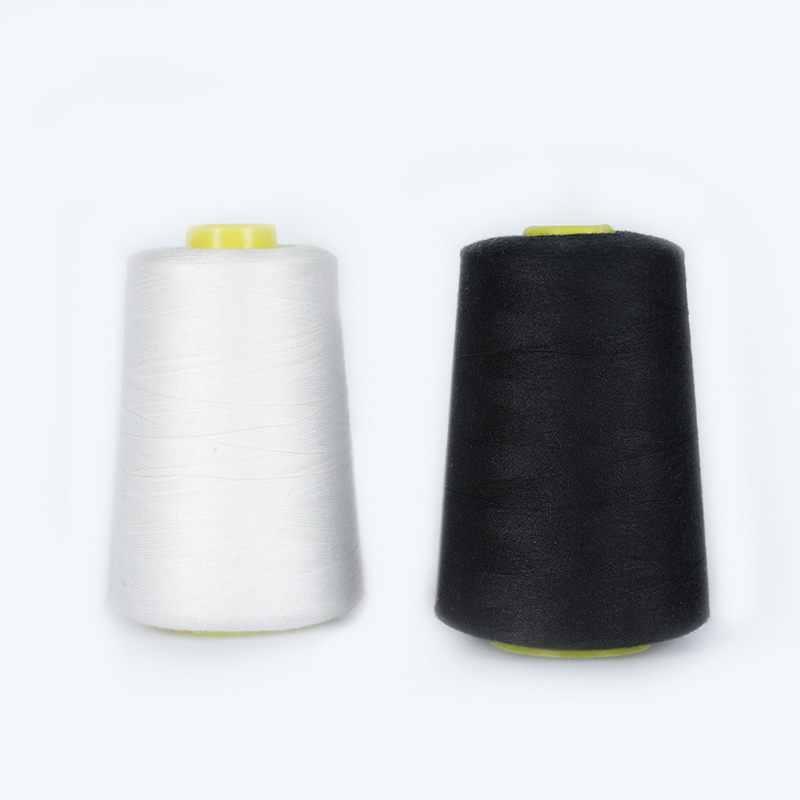 Polyester-Nähgarn mit geringer Dehnung und weicher Textur Dieser Polyester-Nähfaden bietet eine geringe Dehnung, keine Elastizität und eine gute Farbechtheit. Es eignet sich für die Diskussion über das Ziehen, da seine mechanischen Eigenschaften von der Filamentorientierung und der Aufnahmegeschwindigkeit beeinflusst werden. Produkt anzeigen →
Frisch gesponnenes Filament ist zu schwach und zu dehnbar, um es direkt zu verwenden, und das Ziehen ist der mechanische Schritt, der beide Probleme behebt.
Das Garn wird zwischen beheizten Galetten auf das 3- bis 5-fache seiner ursprünglichen Länge gestreckt. Polymerketten orientieren sich entlang der Faserachse, die Zähigkeit steigt von etwa 1,5 auf 4,0–5,5 g/d und die Bruchdehnung sinkt von über 100 % auf 20–40 %. Ziehtemperatur, Geschwindigkeitsverhältnis und Entspannungszone bestimmen das Gleichgewicht zwischen Festigkeit und Schrumpfung.
Bei einem 75D/36F-Garn liegt der Durchmesser des Spinndüsenlochs bei etwa 0,2 mm und das Streckverhältnis ist so eingestellt, dass die Enddehnung bei etwa 30 % bleibt; Wenn Sie einen der beiden Parameter ändern, ändert sich das Griffgefühl des Stoffes, auch wenn dies bei der Garnanzahl nicht der Fall ist.
Bei Bekleidungsgarnen folgt in der Regel eine Texturierungsstufe. Bei der Falschdralltexturierung wird das Filament erhitzt, verdreht und aufgedreht, um eine Kräuselung zu erzeugen, während die Luftstrahltexturierung die Filamente mit Druckluft umwickelt, um eine weichere, voluminösere Struktur zu erzeugen.
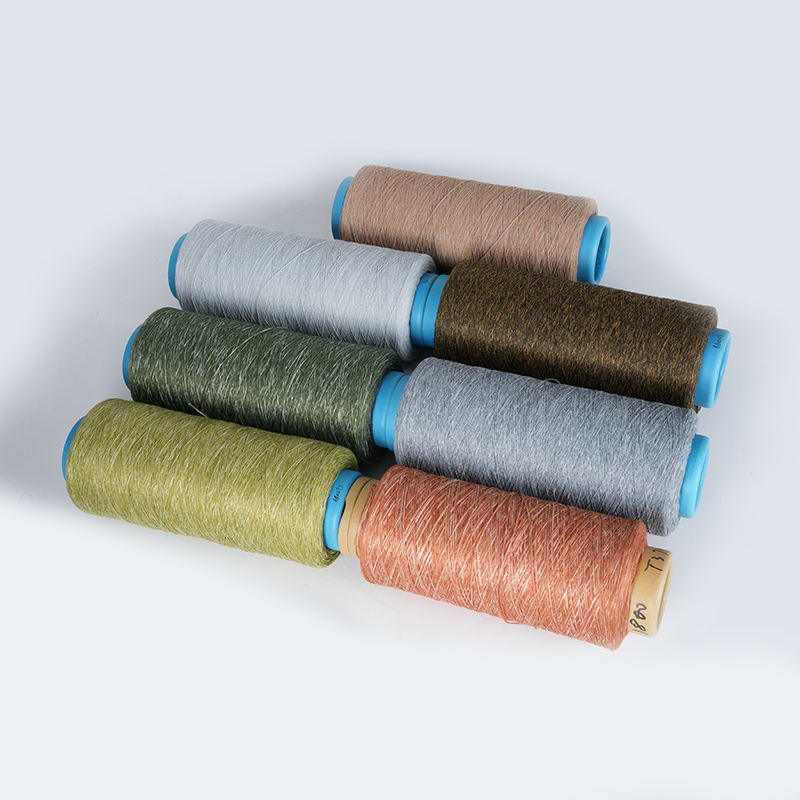 Farbiges, luftstrukturiertes Garn zum Stricken und Polstern Lufttexturiertes Garn ahmt Stapelgarne nach und kann Wolle, Baumwolle oder Leinen nachahmen. Es ist in Denierstärken von 160D bis 1800D erhältlich und eignet sich für Teppiche, Kissen und Haustiernester, was es zu einer relevanten Wahl nach der Texturierung macht. Produkt anzeigen →
Aus der gleichen Polyesterschmelze kann Endlosfilamentgarn oder auf eine feste Länge geschnittene Stapelfaser werden, und die Wahl verändert den Stoff und nicht nur das Garn.
Durchgehende Stränge mit glatter, gleichmäßiger Oberfläche. Geringe Pilling-Neigung, hohe Festigkeit und ein knackiger Fall machen es zum Standard für Sportbekleidung, Futter, Vorhänge und Nähgarne.
Schnittlängen von 38 bis 90 mm, gekräuselt und auf Baumwoll- oder Wollsystemen gesponnen. Es sorgt für einen wärmeren, weicheren Griff, lässt sich leicht mit Naturfasern kombinieren und dominiert Fleece, Strickwaren und Arbeitskleidung.
Bei der Heftklammerherstellung kommen nach dem Ziehen noch drei Schritte hinzu: Kräuseln, Thermofixieren bei 120 bis 180 °C und Schneiden. Die Kräuselung sorgt für Volumen und Zusammenhalt, die Thermofixierung fixiert die Kräuselung und die Schnittlänge ist auf das Spinnsystem abgestimmt, das die Faser verarbeitet.
Polyester wird durch Zahlen und nicht durch Adjektive spezifiziert, und fünf Parameter decken die meisten praktischen Beschaffungsrisiken ab.
| Parameter | Typischer Bereich | Praktische Auswirkungen |
| Denier pro Filament | 1,5 bis 6,0 | Haptik, Stoffbezug, gleichmäßiger Farbton |
| Hartnäckigkeit | 4,0 bis 5,5 g/Tag | Nähfestigkeit, Seil- und Gürtelhaltbarkeit |
| Bruchdehnung | 20 bis 40 % | Dehnung und Erholung in Stoffform |
| Heißluftschrumpfung | 3 bis 7 % | Stabilität beim Waschen und Bügeln von Kleidungsstücken |
| Feuchtigkeitsrückgewinnung | 0,4 % | Trocknungsgeschwindigkeit, statische Aufladung, Trägerfärbeverhalten |
Da das Färben nicht in kochendem Wasser erfolgen kann, zeigen sich Schnittkanten in Polymerqualität lange bevor sie als Fadenbruch in Erscheinung treten, als Farbabweichung. Führen Sie bei jeder neuen Charge einen kleinen Farbaufnahmeversuch durch, bevor Sie mit der Massenproduktion beginnen.
Der meiste Polyester wird in Garn- oder Stoffform gefärbt, spinngefärbte Fasern werden jedoch beim Spinnen gefärbt, wodurch das Färbebad vollständig entfällt und die Farbechtheit verbessert wird.
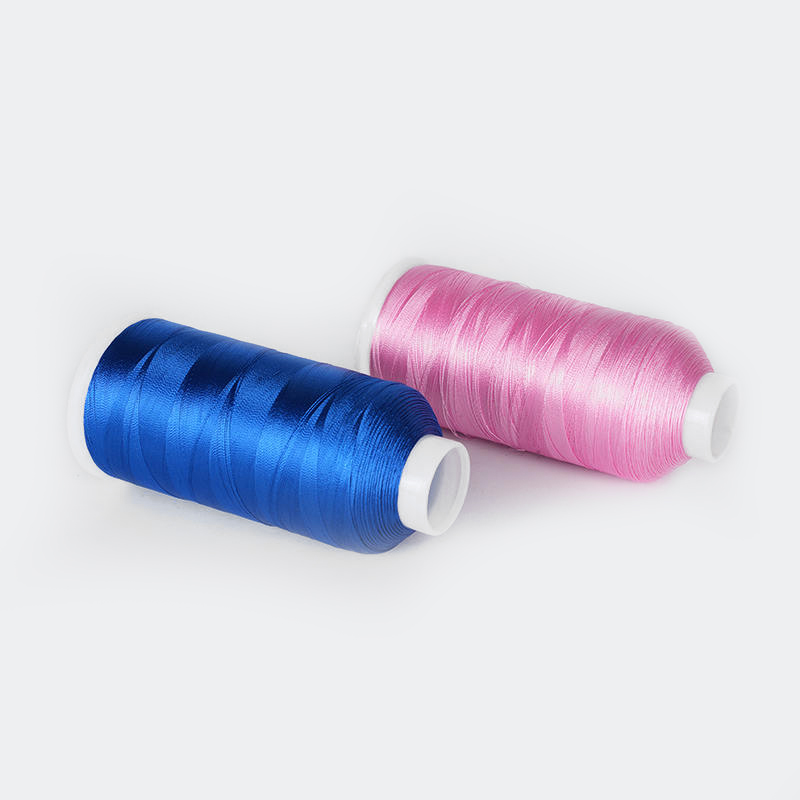 Polyester-Stickgarn mit hoher Festigkeit und Elastizität Dieses aus Polyester FDY hergestellte Stickgarn ist stark, lichtbeständig, elastisch und knitterfrei. Es ergänzt den Kontext spinngefärbter Fasern, indem es eine haltbare Option für Stickanwendungen bietet. Produkt anzeigen →
Recyceltes Polyester folgt fast dem gleichen Weg, nur der Ausgangspunkt ändert sich.
Post-Consumer-PET-Flaschen werden gewaschen, zu Flocken verarbeitet, getrocknet und geschmolzen und anschließend entweder erneut polymerisiert oder direkt einer Spinnlinie zugeführt. Mechanisch recyceltes rPET weist in der Regel eine niedrigere IV auf als frische Chips. Deshalb mischen die Hersteller es mit neuem Polymer oder führen eine Festkörperpolymerisation durch, um das Molekulargewicht wiederherzustellen.
Mit der GRS-Zertifizierung wird die Angabe des Recyclinganteils überprüft. Dies ist wichtig, wenn eine Marke Scope-3-Textilienemissionen meldet oder Recyclinganteile verfolgt. Zur Rohstoffseite siehe wie recyceltes Garn hergestellt wird und welche Rohstoffe verwendet werden .
Frischer Polyester erfordert aus Erdöl gewonnenes MEG und PTA, aber recycelter Polyester ersetzt bis zu 100 % dieses Ausgangsmaterials durch gebrauchte PET-Flaschen. Die resultierende Faser ist immer noch PET mit den gleichen chemischen und mechanischen Eigenschaften.
PET beginnt sich ab 300 °C merklich zu zersetzen. Das Spinnen erfolgt knapp über dem Schmelzpunkt, bei der niedrigsten Temperatur, die noch einen stabilen Fluss ermöglicht, um das Molekulargewicht zu schützen und eine Gelbildung zu vermeiden.
Eine Spinnlinie produziert eine gewickelte Spule in wenigen Minuten, aber die komplette Kette vom Rohmonomer bis zum stofffertigen Filament dauert in der Regel ein bis zwei Tage, wenn Kristallisation, Trocknung, Verstreckung und Fixierung inbegriffen sind.
Nein. Eine gestreckte Stapelfaser hat im Wesentlichen die gleiche Festigkeit wie ein gezogenes Filament mit demselben Denier, da beide den gleichen Orientierungsschritt durchlaufen. Der Unterschied liegt in der taktilen und nicht in der mechanischen Festigkeit.
Ihre E -Mail -Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *


